


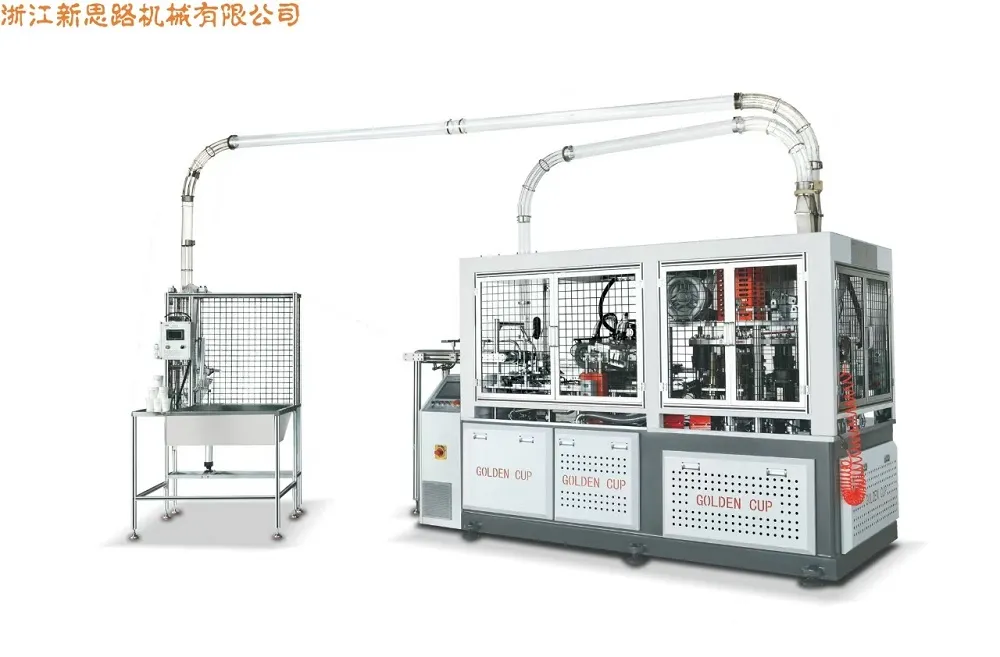
لقد أدى التحول نحو تغليف الخدمات الغذائية القائمة على الألياف إلى فرض ضغوط غير مسبوقة على الشركات المصنعة لتقديم أوعية موثوقة من الناحية الهيكلية ومتسقة بصريًا ومتوافقة مع الطلاءات العازلة الحديثة. الآلة وعاء السلطة XSL-2000S/XSL-2000F/آلة وعاء الورق المربعيعالج هذا التقارب في المتطلبات من خلال منصة تشكيل ثنائية النموذج تفصل إنتاج الأوعية المستديرة عن إنتاج الأوعية المربعة مع مشاركة النقل الأساسي والتحكم وهندسة النظافة. تتناول هذه المقالة البنية التقنية للآلة، وتوافق المواد، ومنطق الصيانة، ومسارات التكامل، مما يوفر لمهندسي الإنتاج واستراتيجيي التعبئة والتغليف مرجعًا منظمًا لتقييم ما إذا كانت المنصة تتوافق مع عمليات خدمات الطعام كبيرة الحجم والموجهة نحو الاستدامة.
- لماذا يعيد الطلب على الأوعية القائمة على الألياف تشكيل أولويات الإنتاج
- منطق النموذج المزدوج: تشكيل السلطانية المستديرة مقابل تشكيل السلطانية المربعة
- الهندسة التقنية والتحكم في الحركة
- هندسة النظافة وإمكانية الوصول إلى الصيانة
- توافق المواد وأداء الحاجز
- التكامل مع أنظمة الأكمام والتفتيش
- حدود الأداء والحقائق التشغيلية
- الأسئلة المتداولة
1. لماذا يعيد الطلب على الأوعية القائمة على الألياف تشكيل أولويات الإنتاج
يستكشف مشغلو خدمات الطعام تغييرًا هيكليًا في كيفية تعبئة الوجبات الجاهزة للأكل. وقد أدى الضغط التنظيمي على المواد البلاستيكية ذات الاستخدام الواحد، جنبا إلى جنب مع تفضيل المستهلك للمواد القابلة للتحلل والقابلة لإعادة التدوير، إلى تسريع استبدال الأوعية البلاستيكية المقولبة ببدائل من الورق المقوى عبر حانات السلطة، والمطابخ السحابية، وسلاسل الخدمة السريعة. تمثل أشكال الأوعية الورقية الآن حصة متزايدة من عبوات المواد الغذائية الجاهزة، ومن المتوقع أن يتوسع سوق الأوعية الورقية العالمية بمعدل سنوي مركب يبلغ حوالي 6.5٪ حتى أوائل ثلاثينيات القرن الحادي والعشرين. هذا التوسع ليس مجرد قصة مجلدة؛ إنها قصة مواصفات، لأن الأوعية المصنوعة من الألياف يجب أن تعمل في ظل الظروف التي تم التعامل معها سابقًا مع البلاستيك دون شكوى.
تقدم أوعية السلطة مجموعة محددة من القيود الهندسية. إنها تتطلب صلابة كافية لمقاومة التشوه عند ملئها بمكونات رطبة كثيفة. إنهم بحاجة إلى طبقات عازلة تمنع هجرة الرطوبة وتلطيخ الزيت دون المساس بقابلية إعادة التدوير. يجب أن تتداخل بكفاءة من أجل الخدمات اللوجستية بينما يتم فصلها بشكل نظيف أثناء التطهير على الخطوط عالية السرعة. وهي تحمل بشكل متزايد رسومات العلامة التجارية التي تتطلب تشكيلًا دقيقًا للتماس وتكرار الأبعاد. بالنسبة لفرق الإنتاج،آلة وعاء السلطة XSL-2000S/XSL-2000F/آلة وعاء الورق المربعتدخل المنصة هذا المشهد ليس كأداة تشكيل عامة للأكواب ولكن كنظام يركز على الوعاء بتكوينات دائرية ومربعة مميزة.
2. منطق النموذج المزدوج: تشكيل الوعاء الدائري مقابل التشكيل المربع
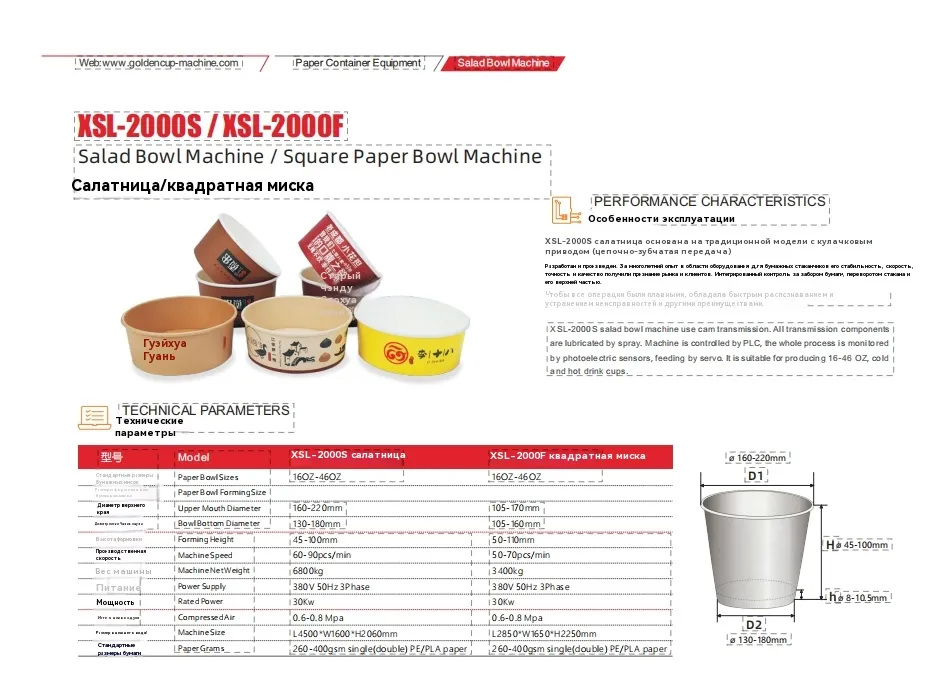
تم تنظيم المنصة حول نموذجين مختلفين يشتركان في أساس مشترك للتحكم والنقل ولكنهما يختلفان في تشكيل الهندسة. تم تصميم XSL-2000S لأطباق السلطة المستديرة، وتستوعب نطاق حجم تشكيل يتراوح بين 160-220 مم في قطر الفم العلوي و130-180 مم في القطر السفلي، مع ارتفاع تشكيل يبلغ 45-100 مم. إن XSL-2000F هو تكوين وعاء مربع، مع نطاق قطر للفوهة العلوية يتراوح بين 105-170 ملم، ونطاق القطر السفلي من 105-130 ملم، وارتفاع التشكيل من 50-110 ملم. يعالج كلا الخيارين نطاق السعة 16-46 أونصة الذي يهيمن على السلطة ووعاء الحبوب وعبوات إعداد الوجبات.
هذا النهج ذو النموذج المزدوج مهم لأن الأوعية المربعة والأوعية المستديرة غير قابلة للتبديل في العمليات النهائية. تعمل الأشكال المربعة على زيادة الكفاءة الحجمية إلى الحد الأقصى أثناء النقل وعرض الرف، بينما تتوافق الأشكال المستديرة مع مخزونات الأغطية التقليدية وأدوات إزالة الأغطية الدائرية. يستفيد طابق الإنتاج الذي يخدم العديد من العملاء أو برامج القائمة من عائلة أجهزة واحدة يمكن تهيئتها لأي من الشكلين الهندسيين دون إعادة بناء منطق التشغيل بالكامل حول منصة غير مألوفة.
خصائص المنصة المشتركة
- الفصل الهيكلي على غرار سطح المكتبيعزل قالب التشكيل عن وحدة النقل، مما يحافظ على منطقة المنتج متميزة عن المكونات الميكانيكية المشحمة [المرجع: 1].
- نظام نقل مغلقيوجد أسفل إطار الطاولة، مع تشحيم تلقائي وآلية فهرسة من النوع الأسطواني لحركة فهرسة سلسة [المرجع: 2].
- التحكم القائم على PLCمع التتبع الكهروضوئي والتغذية المؤازرة يدعم دورات التشكيل المتكررة ويقلل من التدخل اليدوي أثناء تعديلات الحجم [المرجع: 3].
3. العمارة الفنية والتحكم في الحركة
تم تصميم بنية حركة الماكينة حول ناقل حركة قائم على الكامة مع محرك عمود طولي. يعد ناقل الحركة بالكامة اختيارًا متعمدًا في تشكيل الوعاء لأنه ينتج تسلسلًا متزامنًا ميكانيكيًا من التغذية الفارغة والتشكيل المسبق والتشكيل النهائي والإخراج دون الاعتماد حصريًا على التوقيت الإلكتروني لكل محور. والنتيجة هي إيقاع محدد ميكانيكيًا وبالتالي أقل حساسية للتقلبات الطفيفة في استجابة المؤازرة أثناء فترات الإنتاج الطويلة.
تتحكم التغذية المؤازرة في إدخال الورق الفارغ، بينما يقوم التتبع الكهروضوئي بمراقبة تسجيل الورق المطبوع مسبقًا. يعد هذا المزيج مناسبًا بشكل خاص للأطباق التي تحمل رسومات العلامة التجارية أو الطلاءات العازلة المطبقة في السجل. عندما ينحرف النموذج المطبوع، فإن النظام الكهروضوئي يكتشف الانحراف ويقوم جهاز التغذية المؤازر بتصحيح الموضع الفارغ قبل التشكيل. يقوم نظام التحكم بدمج هذه الوظائف في واجهة PLC واحدة، مما يسمح للمشغلين بضبط معلمات التشكيل ومراقبة حالات الأخطاء من لوحة واحدة بدلاً من تنسيق الأنظمة الفرعية المنفصلة.
عناصر الحركة والتحكم الأساسية
- نقل كام:تسلسل تشكيل متزامن ميكانيكيًا مع محرك عمود طولي.
- فهرسة نوع البرميل:حركة متقطعة سلسة ودائمة لطاولة القالب.
- التحكم بلك:إدارة المعلمات المركزية وتشخيص الأخطاء.
- التغذية المؤازرة:تحديد المواقع الفارغة بدقة، خاصة للطباعة المسجلة.
- التتبع الكهروضوئي:مراقبة التسجيل المستمر أثناء الإنتاج.
4. هندسة النظافة وإمكانية الوصول إلى الصيانة
في إنتاج العبوات الملامسة للأغذية، لا تعتبر النظافة بمثابة لمسة نهائية يتم تطبيقها في نهاية الخط؛ إنها خاصية لهندسة الآلة. يخلق هيكل سطح المكتب الخاص بالمنصة فصلًا ماديًا بين منطقة قالب التشكيل ونظام النقل. يظل غبار الورق وبقايا الألياف المتولدة أثناء التشكيل في منطقة المنتج، بينما تظل الكامات والأعمدة وآليات الفهرسة المشحمة مغلقة بالأسفل. يقلل هذا الفصل من خطر انتقال مواد التشحيم إلى تيار المنتج ويبسط عملية التنظيف لأن المشغلين لا يتنقلون حول الوصلات الميكانيكية المكشوفة.
كما يدعم التشحيم التلقائي لمكونات ناقل الحركة التخطيط للصيانة. بدلاً من فترات التشحيم اليدوية التي تعتمد على انضباط المشغل، يتلقى ناقل الحركة المغلق مواد التشحيم من خلال نظام يتم التحكم فيه. بالنسبة للمحطات التي تعمل بنوبات عمل متعددة، فإن هذا يقلل من التباين الناتج عن جداول الصيانة اليدوية ويحافظ على ناقل الحركة في حالة تشغيل أكثر استقرارًا بمرور الوقت.
خيارات التصميم الموجهة نحو الصيانة
- إمكانية الوصول إلى القالب دون تفكيك علبة النقل.
- تعمل نقاط التشحيم المغلقة على تقليل التعرض لغبار الورق وبقايا الألياف.
- تعمل فهرسة البرميل على تقليل تحميل الصدمات مقارنة ببعض بدائل القيادة المتقطعة.
- تعمل تشخيصات PLC على تقليل وقت استكشاف الأخطاء وإصلاحها عن طريق تحديد مواقع الأخطاء وحالاتها.
5. توافق المواد وأداء الحاجز
تقبل الماكينة مخزون الورق المطلي بطبقة PE أحادية ومزدوجة وPLA في نطاق 260-400 جرام لكل متر مربع لكلا الطرازين. تعتبر نافذة المواد هذه مهمة لأنها تمتد إلى النطاق العملي لتطبيقات الوعاء. تتناسب المخزونات الأخف في الطرف الأدنى من المجموعة مع المحتويات الجافة أو ذات الحد الأدنى من الرطوبة، في حين أن المخزونات الأثقل وطلاءات PE أو PLA المزدوجة تدعم السلطات مع الضمادات، وأوعية الحبوب مع الصلصات، وأشكال إعداد الوجبات المبردة التي تضع ضغط رطوبة مستمر على خط التماس ونصف القطر السفلي.
أصبح الورق المطلي بـ PLA ذا أهمية متزايدة حيث تسعى العلامات التجارية إلى إيجاد حلول حواجز قابلة للتحلل والتي تتوافق مع تدفقات استعادة الألياف. يمكن تعديل معلمات تشكيل الماكينة لتتوافق مع خصائص الانزلاق والاستجابة للحرارة المختلفة قليلاً لـ PLA مقارنة بالبولي إيثيلين. يجب على المنتجين الذين يقومون بتقييم التحول من PE إلى PLA التحقق من صحة درجة حرارة التشكيل، ووقت المكوث، وضغط التماس على مخزون الورق المحدد الذي يعتزمون استخدامه، لأن كيمياء الطلاء تختلف بين الموردين وPLC الخاص بالجهاز يسمح بتخزين الوصفة للتغييرات المتكررة.
| مواصفة | XSL-2000S (وعاء سلطة مستدير) | XSL-2000F (وعاء ورقي مربع) |
|---|---|---|
| أحجام وعاء الورق | 16 أونصة - 46 أونصة | 16 أونصة - 46 أونصة |
| قطر الفم العلوي | 160 – 220 ملم | 105 – 170 ملم |
| القطر السفلي | 130 – 180 ملم | 105 - 130 ملم |
| ارتفاع التشكيل | 45 – 100 ملم | 50 - 110 ملم |
| سرعة الآلة | 60 – 90 قطعة/دقيقة | 50 – 70 قطعة/دقيقة |
| الوزن الصافي للآلة | 680 كجم | 3400 كجم |
| مزود الطاقة | 380 فولت، 50 هرتز، 3 مراحل | 380 فولت، 50 هرتز، 3 مراحل |
| القوة المقدرة | 30 كيلوواط | 30 كيلوواط |
| الهواء المضغوط | 0.6 – 0.8 ميجا باسكال | 0.6 – 0.8 ميجا باسكال |
| حجم الآلة | الطول 4500 × العرض 1600 × الارتفاع 2060 ملم | الطول 2850 × العرض 1650 × الارتفاع 2250 ملم |
| جرام ورق | 260 - 400 جي إس إم (مفرد/مزدوج PE/PLA) | 260 - 400 جي إس إم (مفرد/مزدوج PE/PLA) |
6. التكامل مع أنظمة الأكمام والفحص
نادراً ما تعمل آلة تشكيل الوعاء كجزيرة معزولة في منشأة إنتاج ناضجة. تدعم المنصة الاتصال بأداة تطبيق الأكمام XSL-1500TW، مما يتيح إنتاج أوعية مزدوجة الجدار أو مموجة[المرجع:4]. يعمل البناء ذو الجدار المزدوج على تحسين العزل والصلابة الهيكلية، في حين تضيف هندسة الجدار المتموج أداءً حراريًا وسطحًا ملموسًا مميزًا تستخدمه العلامات التجارية لتحديد المواقع المتميزة. إن القدرة على إضافة أداة تطبيق الأكمام في اتجاه مجرى النهر تعني أن نفس منصة التشكيل يمكن أن تخدم كلا من خطوط الإنتاج ذات الجدار الواحد والجدار المزدوج دون تكرار أصول التشكيل الأساسية.
يمكن أيضًا دمج الفحص البصري الاختياري للكشف التلقائي عن الجودة [المرجع: 5]. يعد الفحص البصري ذا قيمة خاصة للأوعية ذات الرسومات المطبوعة أو تفاوتات الأبعاد الحرجة، لأنه يمكن أن يشير إلى اختلال محاذاة التماس، أو تخطي الطلاء، أو انجراف الأبعاد قبل وصول الأوعية النهائية إلى التعبئة. بالنسبة للعمليات التي تزود سلاسل الخدمات الغذائية بمواصفات التعبئة والتغليف الصارمة، توفر طبقة الفحص هذه سجل جودة موثقًا بدلاً من الاعتماد فقط على أخذ العينات اليدوية الدورية.
مسارات التوافق المصب
- أداة تطبيق الأكمام XSL-1500TW:التحولات من تشكيل جدار واحد إلى إنتاج جدار مزدوج أو جدار تموج.
- وحدة الفحص البصري:الكشف التلقائي عن انحرافات الأبعاد والطباعة.
- واجهات الإزالة والعد:متوافق مع معدات المناولة النهائية القياسية.
- تخزين وصفة PLC:يدعم التغيير السريع بين أحجام الوعاء ومواصفات المواد.
7. حدود الأداء والحقائق التشغيلية
تشير أرقام السرعة المنشورة لـ XSL-2000S إلى نطاق سرعة الماكينة يتراوح من 60 إلى 90 قطعة في الدقيقة، مع مواد تسويقية تشير إلى ما يصل إلى 120 حاوية في الدقيقة في ظل ظروف معينة [المرجع: 6] [المرجع: 7]. التمييز مهم لتخطيط الإنتاج. قد يعكس الرقم الأعلى المادة المحسنة، أو ظروف التشكيل المثالية، أو تكوينًا محددًا، بينما يمثل نطاق 60-90 قطعة/دقيقة نطاق تشغيل عملي. يجب على المهندسين الذين يقومون بتقييم المنصة التعامل مع النطاق الأدنى إلى المتوسط كأساس تخطيط واقعي والتحقق من صحة الإنتاجية الفعلية باستخدام مخزون الورق المحدد وهندسة الوعاء ونوع الطلاء.
يحمل التكوين المربع XSL-2000F نطاق سرعة منفصل يتراوح من 50 إلى 70 قطعة/دقيقة. يقدم التشكيل المربع قيودًا هندسية إضافية مقارنة بالتشكيل الدائري، لأن نصف قطر الزاوية والجدران الجانبية المسطحة تتطلب تدفقًا مختلفًا للمواد والتحكم في التماس. يعكس الوزن الصافي الأثقل للماكينة - 3400 كجم للطراز F مقابل 680 كجم للطراز S - هيكل التشكيل الأكثر أهمية المطلوب لهندسة الوعاء المربع. هذه الاختلافات ليست عيوب. إنها عبارة عن مقايضات هندسية يجب على فرق الإنتاج أن تقارنها بمزيج المنتجات الفعلي قبل الالتزام بالتكوين.
قائمة مراجعة التقييم التشغيلي
- التحقق من صحة المواد:تأكد من أن مخزون الورق والطلاء المحدد يقع ضمن نطاق 260-400 GSM ونافذة التوافق المفردة/المزدوجة PE أو PLA.
- تغيير الأدوات:خطط لتغييرات القالب وأداة التشكيل عند التبديل بين أحجام الوعاء أو بين النماذج المستديرة والمربعة.
- استقرار العرض الجوي:الحفاظ على 0.6-0.8 ميجا باسكال من الهواء المضغوط لدعم التشكيل والإخراج المتسقين.
- البنية التحتية للطاقة:تحقق من إمداد ثلاثي الطور بقدرة 380 فولت و50 هرتز وسعة طاقة مقدرة تبلغ 30 كيلووات.
- مزامنة المصب:تأكد من توقيت وحدات تطبيق الكم والفحص وفقًا لمعدل الإخراج الفعلي بدلاً من الحد الأقصى النظري.
8. الأسئلة المتداولة
ما هو الفرق الأساسي بين XSL-2000S وXSL-2000F؟
هل يمكن للجهاز تشغيل الورق المطلي بـ PLA دون تغيير الأجهزة؟
كيف تدعم الآلة إنتاج الوعاء ذو الجدار المزدوج؟
ما هي متطلبات الصيانة التي يجب على المشغلين توقعها؟
هل يتوفر الفحص البصري لمراقبة جودة الوعاء المطبوع؟
الاستنتاج: منصة مبنية حول واقع إنتاج أوعية الألياف
إن الانتقال من تغليف الخدمات الغذائية البلاستيكية إلى الألياف ليس مجرد مبادلة مواد بسيطة. ويتطلب ذلك تشكيل منصات يمكنها التعامل مع الورق المطلي بالحاجز، والحفاظ على انضباط الأبعاد عبر المسافات الطويلة، والتكامل مع التغطية والفحص النهائي دون إنشاء اختناقات جديدة. الآلة وعاء السلطة XSL-2000S/XSL-2000F/آلة وعاء الورق المربعيستجيب لهذه الحقائق من خلال بنية ثنائية النموذج تشترك في منطق التحكم، وفصل النظافة، وتوافق المواد عبر تنسيقات الأوعية المستديرة والمربعة. بالنسبة لبيئات الإنتاج حيث تكون المرونة عبر هندسة الوعاء بنفس أهمية السرعة الخام، توفر المنصة نقطة بداية متماسكة هيكليًا بدلاً من تشكيل كوب أحادي الغرض يتم تكييفه لوظيفة مختلفة.
يجب أن يبدأ المصنعون الذين يقومون بتقييم هذه المنصة بخريطة واضحة لمزيج منتجاتهم ومواصفات المواد والمعدات النهائية. إن وصفات PLC الخاصة بالماكينة، والأغلفة المعيارية وخيارات الفحص، وفصل منطقة المنتج عن منطقة النقل، كلها تدعم مسار اعتماد مرحلي. مع استمرار أوعية السلطة القائمة على الألياف في استبدال البلاستيك في الخدمات الغذائية وقنوات البيع بالتجزئة، فإن قيمة نظام التشكيل الذي يمكن أن يتطور مع تغييرات الشكل وتطورات الطلاء ستظل محورية في استراتيجية الإنتاج.
بالنسبة للفرق الهندسية التي تسعى إلى مواءمة القدرة على التشكيل مع أهداف الاستدامة ومواصفات الخدمات الغذائية ذات الحجم الكبير، فإن الخطوة التالية هي محادثة فنية مباشرة.الكأس الذهبيةتحتفظ بموارد هندسة التطبيقات لدعم تجارب المواد وتكوين الأدوات وتخطيط التكامل لكل من متغيرات XSL-2000S وXSL-2000F. سواء كان المتطلب هو إنتاجية الوعاء الدائري، أو الكفاءة الحجمية للوعاء المربع، أو خط مدمج مع الأكمام والفحص البصري، فقد تم تصميم بنية المنصة بحيث يتم تكوينها بدلاً من إعادة بنائها.


